喉箍:一枚紧固件背后的密封可靠性与选型逻辑
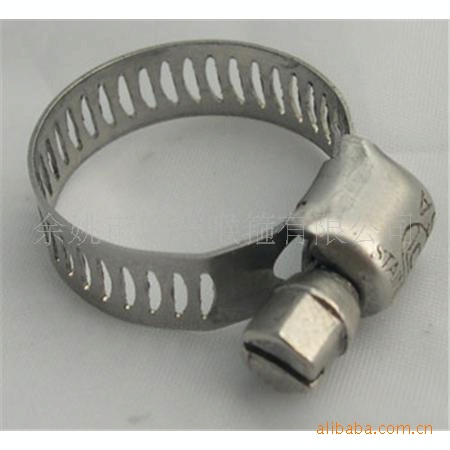
在管道、软管与接头的连接处,真正决定系统是否泄漏的,往往不是管材本身,而是那枚不起眼的喉箍。据中国机械通用零部件工业协会紧固件分会统计,我国紧固件年产量长期维持在800万吨量级,其中卡箍类产品占比虽不足5%,却广泛分布于汽车、船舶、食品灌装、化工输送等对密封性高度敏感的场景。一枚喉箍的失效,可能导致整条生产线停机,甚至引发安全事件。理解它的结构与选型逻辑,比单纯比价更有价值。
从标准看结构:美式、德式与弹簧卡箍的分野
国际上,卡箍主要依据DIN 3017和SAE J1508两套体系。德式喉箍(DIN 3017)采用冲压成型的蜗杆壳体,钢带与壳体一体咬合,整体强度高,额定紧固扭矩可达8—12 N·m,适合高压、大口径管路。美式喉箍(SAE J1508)则以穿孔钢带配蜗杆结构为主,工艺简单、成本可控,常规规格扭矩约5—8 N·m,广泛用于家电、低压气液管路。弹簧卡箍不走蜗杆路线,依靠卡环自身的弹性变形提供持续夹紧力,其独特优势在于温度波动时能自动补偿——发动机冷却系统从冷启动到90℃工作温度变化,弹簧卡箍的夹紧力衰减明显小于蜗杆式,这也是它在汽车管路中难以被替代的原因。
材料与腐蚀:304与316的选用边界
材质直接决定寿命。按ISO 3506体系,A2(304)与A4(316)是喉箍最常用的两种不锈钢。304含铬18%、镍8%,在普通大气与淡水环境中表现稳定;但当介质含氯离子且温度超过60℃时,304易发生点蚀与应力腐蚀开裂,此时必须升级到含钼2%—3%的316材质。镀锌钢带(W1级)成本最低,中性盐雾试验通常仅能维持120—240小时,而304不锈钢喉箍普遍可达480小时以上,316则在720小时量级。海洋环境、沿海电厂、食品杀菌管线,这三类场景基本不会考虑镀锌产品,即便初期采购价差异可达3—5倍。
应用侧写:不同行业的需求差异
一辆乘用车的整车卡箍用量约30—50只,集中分布于冷却、燃油、进气与制动系统,主机厂对扭矩一致性、盐雾等级、振动松脱率均有明确验收标准。食品饮料行业则有另一套逻辑:喉箍需符合接触材料卫生规范,表面粗糙度Ra值、是否析出重金属都会被审核。啤酒灌装线上的 CIP 清洗环节反复使用80℃以上碱液,普通不锈钢卡箍的橡胶衬垫与钢带界面容易出现缝隙腐蚀,这也是不少厂家转向全不锈钢无衬垫结构的原因。船舶与海工领域更苛刻,海水管路普遍采用316L乃至双相钢卡箍,以抵抗持续氯离子侵蚀。
选型与采购的三个量化指标
- 夹紧范围:喉箍标注的范围应覆盖软管外径,且留出至少1—2mm的调节余量,避免长期处于极限扩张状态导致蠕变松弛。
- 带宽与面压:8mm带宽适合小口径低压场合,12.7mm带宽能降低软管表面压强、减少切割损伤,大口径与薄壁软管优先选用。
- 扭矩与松脱率:询问供应商额定扭矩与振动后的残余夹紧力数据,而非只看"加厚"这类营销话术。行业实测表明,劣质蜗杆卡箍经500次热循环后夹紧力可衰减30%以上,泄漏风险显著上升。
喉箍是典型的小批量、多规格产品,真正的门槛在于规格齐全度、材质可追溯性与批次一致性。对于采购方而言,与其在单价上反复压价,不如先明确介质、温度、压力与振动四项工况参数,再倒推标准与材质等级——这才是把泄漏风险控制在选型阶段的关键。